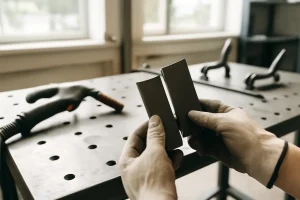
La soudure transforme des pièces métalliques en assemblages durables et performants, qu’il s’agisse d’un chantier, d’un atelier ou d’une chaîne de production industrielle. Les différents procédés de soudage s’adaptent aux matériaux, aux épaisseurs et aux exigences de résistance et d’esthétique. En lisant cet article, vous identifierez les types de soudure les plus courants et leurs applications, avec des repères pratiques pour orienter vos choix techniques.
Quelles sont les principales méthodes de soudage?
Le paysage du soudage se divise d’abord entre procédés par fusion et procédés à l’état solide. Les techniques par fusion utilisent une source de chaleur pour faire fondre le métal tandis que les techniques à l’état solide provoquent l’assemblage sans atteindre la fusion. Entre ces deux familles, chaque procédé apporte un équilibre particulier entre rapidité, précision et résistance.
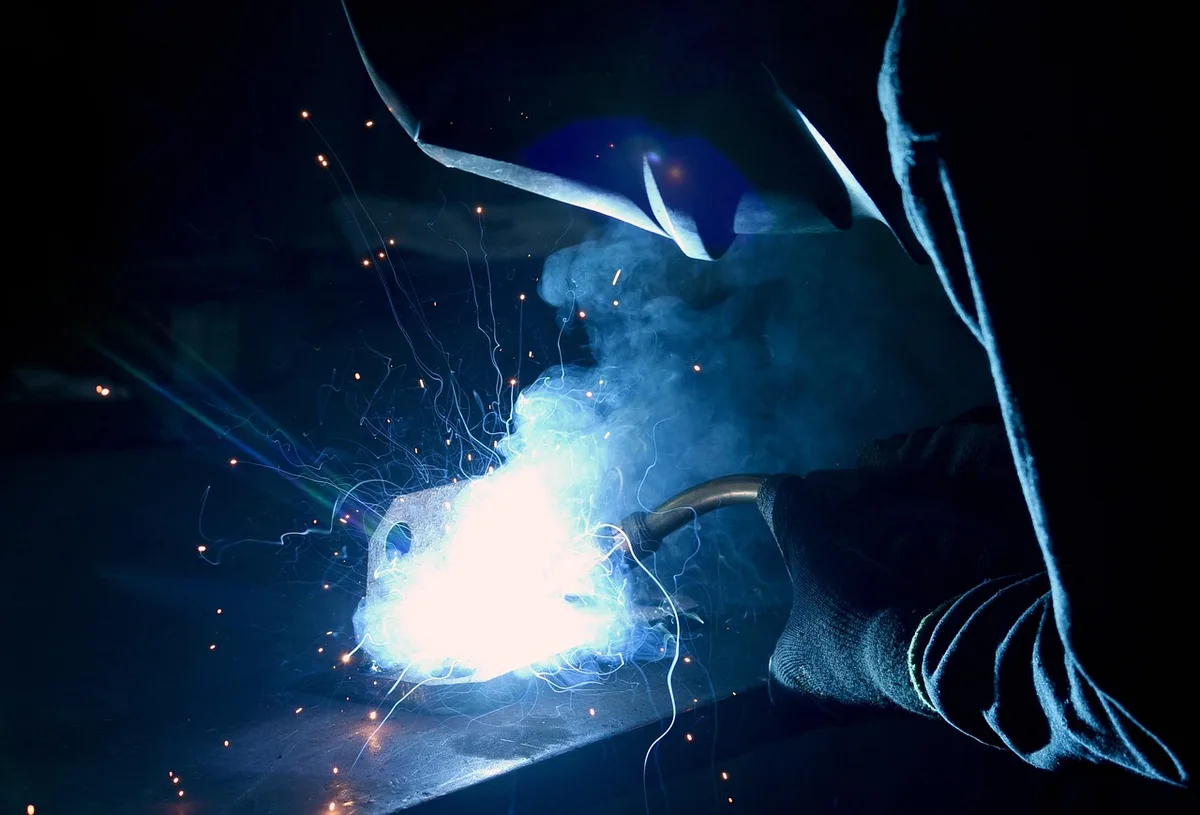
Parmi les méthodes par fusion, on retrouve le soudage à l’arc, le MIG/MAG, le TIG et le soudage laser. Ces procédés couvrent la majorité des besoins en construction, en carrosserie et en mécanique de précision. Les procédés à l’état solide incluent la friction, la diffusion et le soudage par explosion, souvent réservés à des applications spécialisées.
Les choix opérationnels tiennent compte du matériau, du budget et des contraintes d’environnement. Un assemblage nécessitant peu de déformation privilégiera un procédé maîtrisé et à faible apport thermique. À l’inverse, les productions en série valorisent des méthodes rapides et répétables.
Comment distinguer le MIG, le MAG et le TIG?
Le MIG et le MAG se caractérisent par un fil-électrode continu et une protection gazeuse du bain de fusion. Le MIG emploie un gaz inerte comme l’argon tandis que le MAG utilise un gaz actif ou des mélanges contenant du CO2. Ces procédés sont réputés pour leur productivité et conviennent bien aux assemblages répétitifs et aux cordons longs.
Le TIG, lui, repose sur une électrode non fusible en tungstène et un gaz inerte qui protège la zone de soudage. Ce procédé offre un contrôle exceptionnel du bain et produit des cordons très propres. Le TIG est souvent privilégié pour les tôles fines, l’acier inoxydable et certains alliages d’aluminium où la qualité du cordon prime sur la vitesse.
Quels procédés fonctionnent sans fusion?
Le soudage par friction génère la chaleur par mouvement relatif entre deux surfaces pour ramollir les matériaux sans atteindre la fusion complète. Une pression contrôlée vient ensuite assurer la liaison, ce qui réduit les déformations et les défauts liés à une forte chaleur. Cette technique convient bien aux alliages difficiles à souder par fusion.
Le soudage par diffusion repose sur la proximité des surfaces sous l’effet combiné de chaleur et de pression. Au fil du temps, les atomes migrent et créent une jonction homogène à l’échelle microscopique. Les secteurs de haute technologie, comme l’aéronautique, exploitent ce procédé pour des assemblages très précis.
Le soudage par explosion reste un procédé très spécialisé. Il provoque une collision instantanée entre les surfaces afin de créer un contact métallurgique sans fusion conventionnelle. Ce procédé permet d’assembler des matériaux aux propriétés très différentes, notamment pour fabriquer des matériaux composites multicouches.
Le soudage laser et le soudage au gaz, quand les privilégier?
Le soudage laser concentre une énergie élevée sur une surface réduite, offrant une grande précision et une zone affectée par la chaleur très limitée. Cette méthode s’intègre parfaitement dans des lignes automatisées et s’adresse à l’automobile, à l’électronique et à la mécanique de précision. Le principal atout reste la qualité des cordons et la faible distorsion des pièces.
Le soudage oxyacétylénique chauffe les métaux à l’aide d’une flamme issue d’un mélange d’oxygène et d’acétylène. Cette technique ne nécessite pas d’alimentation électrique et permet parfois d’ajouter un métal d’apport. Elle conserve un intérêt pour des interventions sur site ou des réparations dans des environnements peu équipés, même si son usage a diminué face aux procédés modernes.
Comment choisir la technique de soudure adaptée?
Plusieurs critères guident la sélection d’un procédé de soudage : la nature des matériaux, l’épaisseur des pièces, le rendement attendu et les contraintes environnementales. La résistance mécanique exigée et la finition esthétique du cordon influencent également le choix. Les techniciens expérimentés comparent ces paramètres pour établir la solution la plus économique et la plus fiable.
Voici des éléments pratiques à considérer pour orienter votre décision :
- Matériau : acier, inox, aluminium ou alliages spécifiques.
- Épaisseur : tôles fines favorisent le TIG, pièces épaisses peuvent nécessiter MIG/MAG.
- Cadence : production en série privilégie des procédés automatiques ou semi-automatiques.
- Qualité du cordon : exigences de propreté et d’apparence pour pièces visibles.
- Conditions de travail : chantier extérieur, contraintes électriques, sécurité.
Le budget et la disponibilité des équipements complètent l’analyse. Les coûts d’exploitation incluent le matériel d’apport, les consommables et la formation des opérateurs. Penser maintenance préventive et traçabilité des soudures s’avère souvent décisif pour des projets de long terme.
| Procédé | Avantages | Limites | Applications typiques |
|---|---|---|---|
| MIG / MAG | Rapide, adapté aux séries, bon pour pièces épaisses | Sensibilité aux projections, finition parfois nécessaire | Carrosserie, industrie métallique, structures |
| TIG | Très propre, contrôle fin, idéal pour tôles fines | Plus lent, nécessite plus de compétence | Aérospatial, inox, fabrication de précision |
| Arc manuel | Polyvalent, matériel simple | Aspect du cordon moins esthétique, fumées | Chantier, réparations, construction |
| Soudage laser | Précision, faible zone affectée par la chaleur | Investissement élevé, automatisation requise | Automobile, électronique, micro-usinage |
| Friction / Diffusion / Explosion | Faible déformation, assemblages spécialisés | Procédés spécifiques, équipements dédiés | Alliages difficiles, multicouches, aéronautique |
| Oxyacétylénique | Autonome, utile pour réparations | Moins précis, remplacé par d’autres procédés en industrie | Réparations sur site, chaudronnerie traditionnelle |
Articles similaires
- Quels outils indispensables pour la plomberie et comment les choisir?
- Comment bien utiliser un laser rotatif sur un chantier ?
- Quels usages pour un laser rotatif de chantier ?
- Guide pratique du découpeur plasma : fonctionnement, usages et sécurité
- Test complet du laser rotatif Bosch GRL400H : précision, autonomie et verdict